製造現場では、設備が稼働しているように見えても、生産計画どおりの成果が得られているとは限りません。
設備の停止時間、運転速度の低下、不良品の発生など、さまざまなロスが生産性に影響します。しかし、これらの情報が紙の記録やExcel、設備ごとの管理画面に分散していると、改善すべきポイントを正確に把握することが難しくなります。
そこで活用される指標が、OEE(Overall Equipment Effectiveness:設備総合効率)です。
OEEは、設備の稼働状況だけでなく、生産速度や品質も含めて生産効率を評価する指標です。
本記事では、OEEの基本的な考え方と計算方法、設備稼働率との違い、MES(製造実行システム)による設備データの見える化と改善の進め方を解説します。
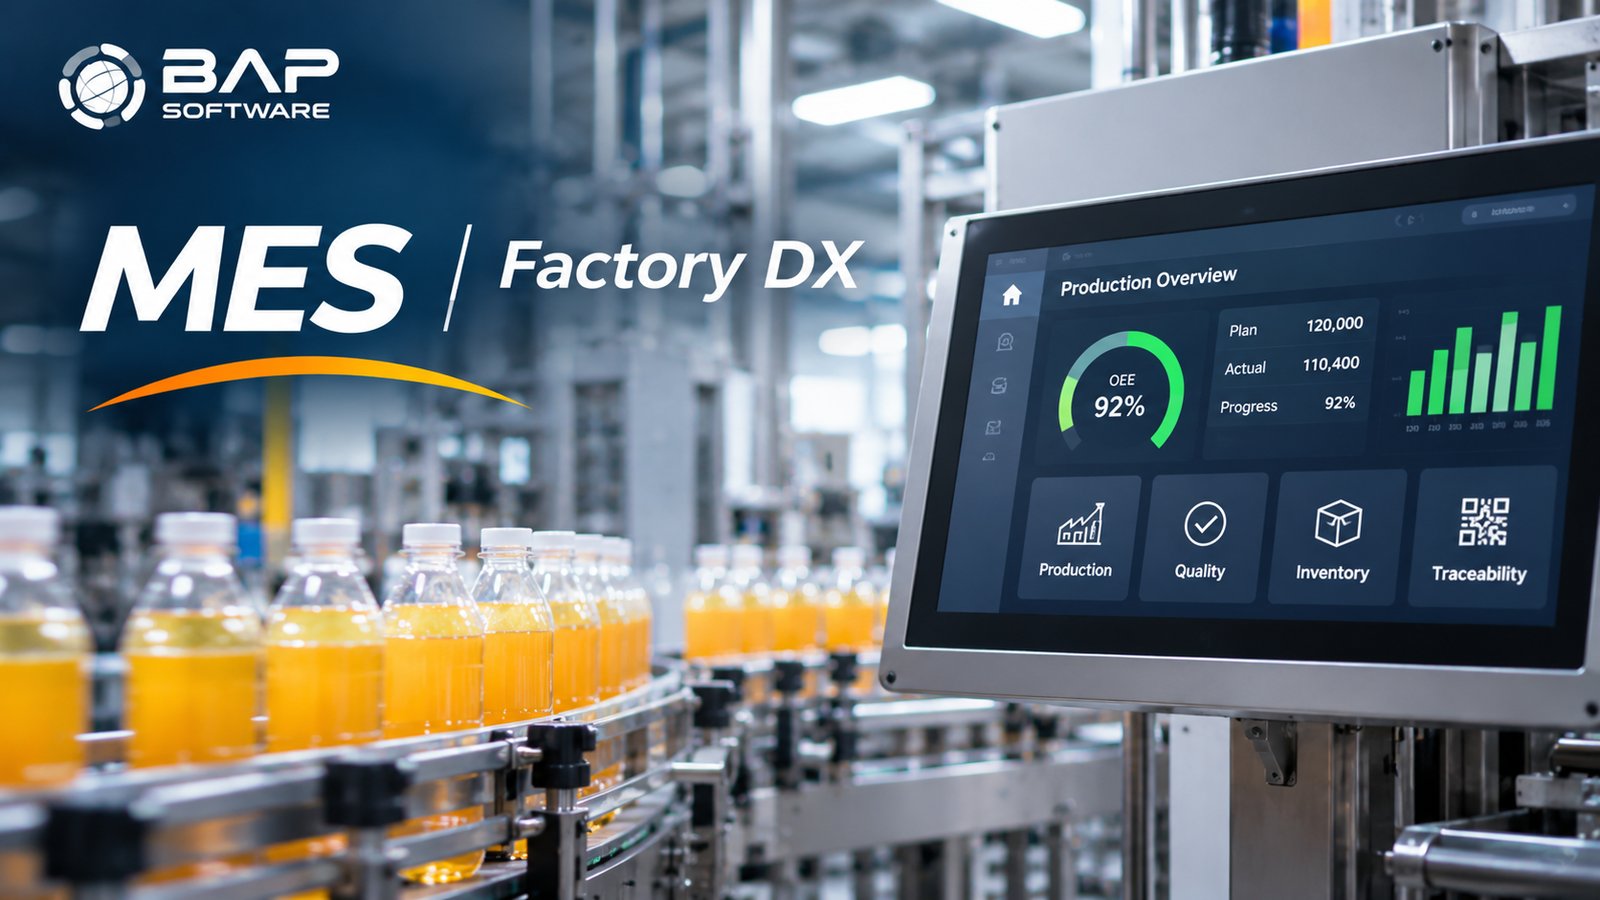
01. OEE(設備総合効率)とは?
OEEとは、設備が生産計画に対してどの程度有効に活用され、良品の生産につながっているかを評価するための指標です。
一般的に、OEEは次の3つの要素で構成されます。
- 時間稼働率:生産予定時間のうち、設備が実際に稼働した時間の割合。
- 性能稼働率:設備の理想的な生産速度に対して、実際にどの程度の生産能力を発揮できたかを示す割合。
- 良品率:生産数量のうち、品質基準を満たした良品の割合。
これらを組み合わせることで、設備停止だけでなく、速度低下や品質不良による損失も把握できます。
設備の運転時間だけでは、生産効率を十分に評価できません。OEEを活用することで、停止ロス・速度ロス・品質ロスを分けて把握し、改善すべき課題を検討しやすくなります。
02. OEEの計算方法と具体例
OEEは、時間稼働率・性能稼働率・良品率を掛け合わせて算出します。
OEE = 時間稼働率 × 性能稼働率 × 良品率
各割合を小数に変換して計算し、最後に百分率で表示します。
① 時間稼働率の計算
時間稼働率は、生産予定時間に対して設備が実際に稼働した時間の割合です。
時間稼働率 = 稼働時間 ÷ 生産予定時間 × 100
例えば、生産予定時間が480分、設備停止時間が60分の場合、稼働時間は420分です。
時間稼働率は420 ÷ 480 × 100=87.5%となります。
② 性能稼働率の計算
性能稼働率は、設備が理想的な速度に対してどの程度の生産能力を発揮したかを示します。
性能稼働率 = 理想サイクルタイム × 総生産数量 ÷ 稼働時間 × 100
例えば、理想サイクルタイムが1個あたり1分、総生産数量が378個、稼働時間が420分の場合、性能稼働率は378 ÷ 420 × 100=90.0%となります。
③ 良品率の計算
良品率は、総生産数量のうち品質基準を満たした製品の割合です。
良品率 = 良品数量 ÷ 総生産数量 × 100
例えば、総生産数量378個のうち良品が359個の場合、良品率は約95.0%となります。
④ OEEの計算結果
| 項目 | 計算条件 | 結果 |
|---|---|---|
| 時間稼働率 | 420分 ÷ 480分 | 87.5% |
| 性能稼働率 | 378個 × 1分 ÷ 420分 | 90.0% |
| 良品率 | 359個 ÷ 378個 | 約95.0% |
| OEE | 87.5% × 90.0% × 約95.0% | 約74.8% |
この例では、設備の時間稼働率は87.5%ですが、速度低下や不良品による損失も考慮すると、OEEは約74.8%となります。
なお、OEEの計算では、生産予定時間に含める時間帯や停止時間の扱いを統一することが重要です。異なる定義のまま設備や工場を比較すると、数値を正しく評価できない可能性があります。
03. 設備稼働率・可動率・OEEの違い
製造現場では、設備稼働率、可動率、OEEなどの指標が使用されます。しかし、それぞれの定義や計算対象は同じではありません。
| 指標 | 主な評価内容 | 注意点 |
|---|---|---|
| 設備稼働率 | 設備が一定期間にどの程度稼働していたか | 分母となる時間の定義が企業によって異なる場合がある |
| 可動率 | 必要なときに設備が正常に動作できたか | 現場で使用する定義や算出方法を確認する必要がある |
| OEE | 時間・性能・品質を組み合わせた総合的な生産効率 | 3要素の定義とデータ収集方法を統一する必要がある |
例えば、設備が長時間稼働していても、運転速度が低下していたり、不良品が多く発生していたりすると、OEEは低くなる場合があります。
そのため、設備の稼働時間だけでなく、速度や品質を含めて分析することが重要です。
04. OEEが低下する主な原因と改善のポイント
OEEを改善するためには、単に数値を確認するだけでなく、どの要素で損失が発生しているのかを把握する必要があります。
① 設備停止によるロス
設備故障、段取り替え、調整作業などによって設備が停止すると、時間稼働率が低下します。
停止時間だけでなく、停止理由や発生頻度を記録することで、改善対象を整理しやすくなります。
② 運転速度の低下によるロス
設備が動いていても、理想的なサイクルタイムより遅い速度で生産している場合、性能稼働率が低下します。
短時間停止、材料供給の遅れ、設備条件の変化など、速度低下につながる要因を確認することが重要です。
③ 品質不良によるロス
製造した製品の一部が品質基準を満たさない場合、良品率が低下します。
不良数量だけでなく、発生工程、製造ロット、設備条件などを関連付けることで、原因調査を進めやすくなります。
なお、設備停止や速度低下などのロスは、同じ事象を重複して計上しないように分類ルールを定める必要があります。
05. MESによる設備稼働データの見える化とOEE改善
OEEを継続的に管理するためには、設備の稼働時間、生産数量、不良数量などのデータを安定して収集する仕組みが必要です。
MESを活用することで、設備データと生産実績、品質情報を関連付け、OEEを分析するためのデータ基盤を構築できます。
設備・PLCからのデータ収集
設備やPLCから取得可能な稼働信号、停止信号、生産カウントなどを収集し、設備状態を記録します。
ただし、取得できるデータは設備の仕様や通信方式によって異なります。自動取得が難しい停止理由や品質情報については、作業者による入力と組み合わせる方法もあります。
設備稼働状況のダッシュボード化
収集したデータを活用し、設備別・ライン別・時間帯別のOEEや停止時間、生産数量などをダッシュボードで確認できるようにします。
これにより、設備ごとの状況や改善対象を把握しやすくなります。
生産実績・品質データとの連携
設備の稼働データだけでは、OEEを構成するすべての情報を取得できない場合があります。
MESで管理する生産指示、実績数量、検査結果などを組み合わせることで、時間稼働率・性能稼働率・良品率を算出するためのデータを整理できます。
停止原因の分析と継続的な改善
停止理由を分類し、発生頻度や累計停止時間を確認することで、改善すべき課題の優先順位を検討できます。
また、改善施策の実施前後で同じ定義の指標を比較することで、施策の効果を検証しやすくなります。
ダッシュボードを導入するだけでOEEが改善するわけではありません。データをもとに停止原因や速度低下の要因を分析し、改善施策を実行・検証することが重要です。
06. BAPのMES・設備データ連携・製造DX支援
BAPでは、日本およびベトナムの製造業向けに、MESを中心とした製造DX・業務システムの設計・開発をご支援しています。
ベトナムの飲料工場向けプロジェクトでは、MES・LIMS・CMMS・ERP・BIなどを連携した製造業務システムを構築しました。
また、ベトナムの日系鋼管メーカー向けプロジェクトでは、製造工程や設備・品質管理の現状調査を行い、生産実績、設備情報、品質データなどを対象としたMESの業務分析とシステム設計を実施しました。
設備稼働の見える化においては、工場ごとの設備構成や既存システム、収集可能なデータを確認したうえで、必要な管理指標とデータ連携方法を設計することが重要です。
BAPは、既存ERP・MES・設備システムとの連携を考慮し、製造現場の運用に合わせたデータ収集、ダッシュボード、業務システムの開発をご提案します。
設備稼働データの見える化やMES導入をご検討中ですか?
設備停止の記録、生産実績・品質データの一元管理、既存システムとの連携など、BAPが製造現場の課題に合わせたMES・業務システムの開発をご支援します。
まとめ
OEE(設備総合効率)は、時間稼働率・性能稼働率・良品率を組み合わせて設備の生産効率を評価する指標です。
OEEを活用することで、設備停止、運転速度の低下、品質不良などのロスを整理し、改善対象を検討しやすくなります。
MESは、設備稼働データと生産実績・品質情報を連携し、OEEを継続的に管理するための有効な選択肢の一つです。
重要なのは、OEEの数値を算出すること自体ではなく、データの収集方法と計算基準を明確にし、継続的な改善活動につなげることです。