Trong nhà máy sản xuất, thiết bị vẫn hoạt động không đồng nghĩa với việc dây chuyền đang đạt hiệu suất như kế hoạch.
Thời gian dừng máy, tốc độ vận hành giảm và sản phẩm lỗi đều có thể ảnh hưởng đến năng suất. Tuy nhiên, khi dữ liệu thiết bị nằm rải rác trong hồ sơ giấy, file Excel hoặc các hệ thống giám sát riêng lẻ, doanh nghiệp khó xác định chính xác nguyên nhân gây tổn thất sản xuất.
Đây là lý do OEE (Overall Equipment Effectiveness – Hiệu suất thiết bị tổng thể) trở thành một chỉ số quan trọng trong quản lý sản xuất.
OEE không chỉ đánh giá thời gian thiết bị hoạt động mà còn xem xét tốc độ sản xuất và chất lượng sản phẩm.
Bài viết này sẽ giải thích OEE là gì, cách tính OEE, sự khác biệt giữa OEE và tỷ lệ sử dụng thiết bị, đồng thời giới thiệu cách hệ thống MES hỗ trợ giám sát, trực quan hóa dữ liệu và cải thiện hiệu suất sản xuất.
01. OEE (Hiệu suất thiết bị tổng thể) là gì?
OEE là chỉ số đánh giá mức độ hiệu quả của thiết bị trong việc tạo ra sản phẩm đạt chất lượng trong thời gian sản xuất theo kế hoạch.
OEE được cấu thành từ ba yếu tố chính:
- Availability – Tỷ lệ thời gian vận hành: Tỷ lệ thời gian thiết bị thực sự hoạt động so với thời gian sản xuất theo kế hoạch.
- Performance – Hiệu suất vận hành: Mức độ thiết bị đạt được tốc độ sản xuất thực tế so với tốc độ lý tưởng.
- Quality – Tỷ lệ sản phẩm đạt chất lượng: Tỷ lệ sản phẩm đạt tiêu chuẩn trong tổng số sản phẩm được sản xuất.
Kết hợp ba yếu tố này giúp doanh nghiệp đánh giá tổn thất do dừng máy, giảm tốc độ vận hành và sản phẩm không đạt chất lượng.
Chỉ theo dõi thời gian chạy máy chưa đủ để đánh giá toàn diện hiệu quả sản xuất. OEE giúp phân biệt tổn thất về thời gian vận hành, tốc độ và chất lượng, từ đó xác định những vấn đề cần ưu tiên cải thiện.
02. Cách tính OEE: Công thức và ví dụ thực tế
OEE được tính bằng cách nhân ba chỉ số: Availability, Performance và Quality.
OEE = Availability × Performance × Quality
Khi tính toán, chuyển các tỷ lệ phần trăm thành số thập phân trước khi nhân, sau đó biểu thị kết quả dưới dạng phần trăm.
1. Cách tính Availability – Tỷ lệ thời gian vận hành
Availability đo lường tỷ lệ thời gian thiết bị thực sự vận hành so với thời gian sản xuất theo kế hoạch.
Availability = Thời gian vận hành thực tế ÷ Thời gian sản xuất theo kế hoạch × 100
Ví dụ, thời gian sản xuất theo kế hoạch là 480 phút, trong đó thiết bị dừng 60 phút.
Thời gian vận hành thực tế là 420 phút.
Availability = 420 ÷ 480 × 100 = 87,5%.
2. Cách tính Performance – Hiệu suất vận hành
Performance phản ánh mức độ thiết bị vận hành hiệu quả so với tốc độ sản xuất lý tưởng.
Performance = Thời gian chu kỳ lý tưởng × Tổng sản lượng ÷ Thời gian vận hành thực tế × 100
Giả sử thời gian chu kỳ lý tưởng là 1 phút/sản phẩm, tổng sản lượng là 378 sản phẩm và thời gian vận hành thực tế là 420 phút.
Performance = 1 × 378 ÷ 420 × 100 = 90,0%.
3. Cách tính Quality – Tỷ lệ sản phẩm đạt chất lượng
Quality thể hiện tỷ lệ sản phẩm đạt yêu cầu chất lượng trong tổng sản lượng.
Quality = Số lượng sản phẩm đạt chất lượng ÷ Tổng sản lượng × 100
Giả sử trong 378 sản phẩm được sản xuất, có 359 sản phẩm đạt tiêu chuẩn.
Quality = 359 ÷ 378 × 100 = khoảng 95,0%.
4. Kết quả tính OEE
| Chỉ số | Cách tính | Kết quả |
|---|---|---|
| Availability | 420 ÷ 480 phút | 87,5% |
| Performance | 378 × 1 ÷ 420 phút | 90,0% |
| Quality | 359 ÷ 378 sản phẩm | Khoảng 95,0% |
| OEE | 87,5% × 90,0% × khoảng 95,0% | Khoảng 74,8% |
Trong ví dụ này, tỷ lệ thời gian vận hành đạt 87,5%. Tuy nhiên, khi tính thêm tổn thất do giảm tốc độ và sản phẩm lỗi, OEE thực tế chỉ đạt khoảng 74,8%.
Khi tính OEE, doanh nghiệp cần thống nhất cách xác định thời gian sản xuất theo kế hoạch và phân loại thời gian dừng máy. Việc so sánh các dây chuyền hoặc nhà máy sử dụng tiêu chuẩn tính toán khác nhau có thể dẫn đến đánh giá không chính xác.
03. Phân biệt OEE, tỷ lệ sử dụng thiết bị và độ sẵn sàng của thiết bị
Trong quản lý sản xuất, doanh nghiệp thường sử dụng các chỉ số như tỷ lệ sử dụng thiết bị, độ sẵn sàng của thiết bị và OEE.
Tuy nhiên, mỗi chỉ số phản ánh một khía cạnh khác nhau của hoạt động sản xuất.
| Chỉ số | Nội dung đánh giá | Điểm cần lưu ý |
|---|---|---|
| Tỷ lệ sử dụng thiết bị | Mức độ thiết bị được sử dụng trong một khoảng thời gian xác định. | Thời gian tham chiếu có thể khác nhau giữa các doanh nghiệp. |
| Độ sẵn sàng của thiết bị | Khả năng thiết bị sẵn sàng và hoạt động khi cần thiết. | Cần thống nhất cách tính và phân loại thời gian dừng máy. |
| OEE | Hiệu suất tổng thể dựa trên thời gian vận hành, tốc độ và chất lượng. | Cần dữ liệu đáng tin cậy và tiêu chuẩn đo lường nhất quán. |
Ví dụ, một thiết bị có thể hoạt động trong phần lớn thời gian sản xuất theo kế hoạch nhưng OEE vẫn thấp nếu tốc độ vận hành giảm hoặc tỷ lệ sản phẩm lỗi cao.
Vì vậy, chỉ theo dõi thời gian chạy máy là chưa đủ để đánh giá toàn diện hiệu suất sản xuất.
04. Những nguyên nhân khiến OEE thấp và hướng cải thiện
Để cải thiện OEE, doanh nghiệp không nên chỉ theo dõi một con số tổng hợp mà cần xác định tổn thất đang phát sinh ở đâu và vấn đề nào cần ưu tiên xử lý.
1. Tổn thất do dừng máy
Sự cố thiết bị, thay đổi công đoạn, chuyển đổi sản phẩm hoặc điều chỉnh máy có thể làm giảm Availability.
Ghi nhận thời gian dừng, nguyên nhân và tần suất phát sinh giúp doanh nghiệp xác định những vấn đề lặp lại và ưu tiên hoạt động cải tiến.
2. Tổn thất do giảm tốc độ vận hành
Ngay cả khi thiết bị đang chạy, Performance vẫn giảm nếu tốc độ sản xuất thấp hơn tốc độ lý tưởng.
Những lần dừng ngắn, chậm cấp nguyên vật liệu hoặc thay đổi điều kiện vận hành có thể làm giảm hiệu suất.
Phân tích tốc độ sản xuất và điều kiện thiết bị giúp doanh nghiệp xác định các nguyên nhân tiềm ẩn.
3. Tổn thất do sản phẩm lỗi
Khi sản phẩm không đáp ứng tiêu chuẩn chất lượng, chỉ số Quality sẽ giảm.
Liên kết dữ liệu lỗi với công đoạn sản xuất, lô sản xuất và điều kiện thiết bị giúp hỗ trợ quá trình điều tra nguyên nhân.
Doanh nghiệp cũng cần thiết lập quy tắc phân loại tổn thất nhất quán để tránh ghi nhận trùng lặp cùng một sự kiện sản xuất.
05. MES hỗ trợ giám sát OEE và cải thiện hiệu suất thiết bị như thế nào?
Để giám sát OEE liên tục, nhà máy cần thu thập ổn định dữ liệu thời gian vận hành, sản lượng, kết quả kiểm tra chất lượng và các thông tin sản xuất liên quan.
Hệ thống MES (Manufacturing Execution System – Hệ thống điều hành sản xuất) có thể kết nối dữ liệu thiết bị với kết quả sản xuất và thông tin chất lượng, tạo nền tảng cho việc giám sát và phân tích OEE.
Thu thập dữ liệu từ thiết bị và PLC
Tùy theo khả năng của thiết bị, nhà máy có thể thu thập tín hiệu vận hành, tín hiệu dừng máy và số lượng sản phẩm từ máy móc hoặc bộ điều khiển lập trình PLC.
Tuy nhiên, dữ liệu có thể thu thập phụ thuộc vào thông số kỹ thuật và giao thức truyền thông của từng thiết bị.
Những thông tin khó tự động ghi nhận, chẳng hạn nguyên nhân dừng máy hoặc một số kết quả kiểm tra chất lượng, có thể được bổ sung thông qua thao tác nhập liệu của nhân viên.
Trực quan hóa dữ liệu bằng dashboard giám sát thiết bị
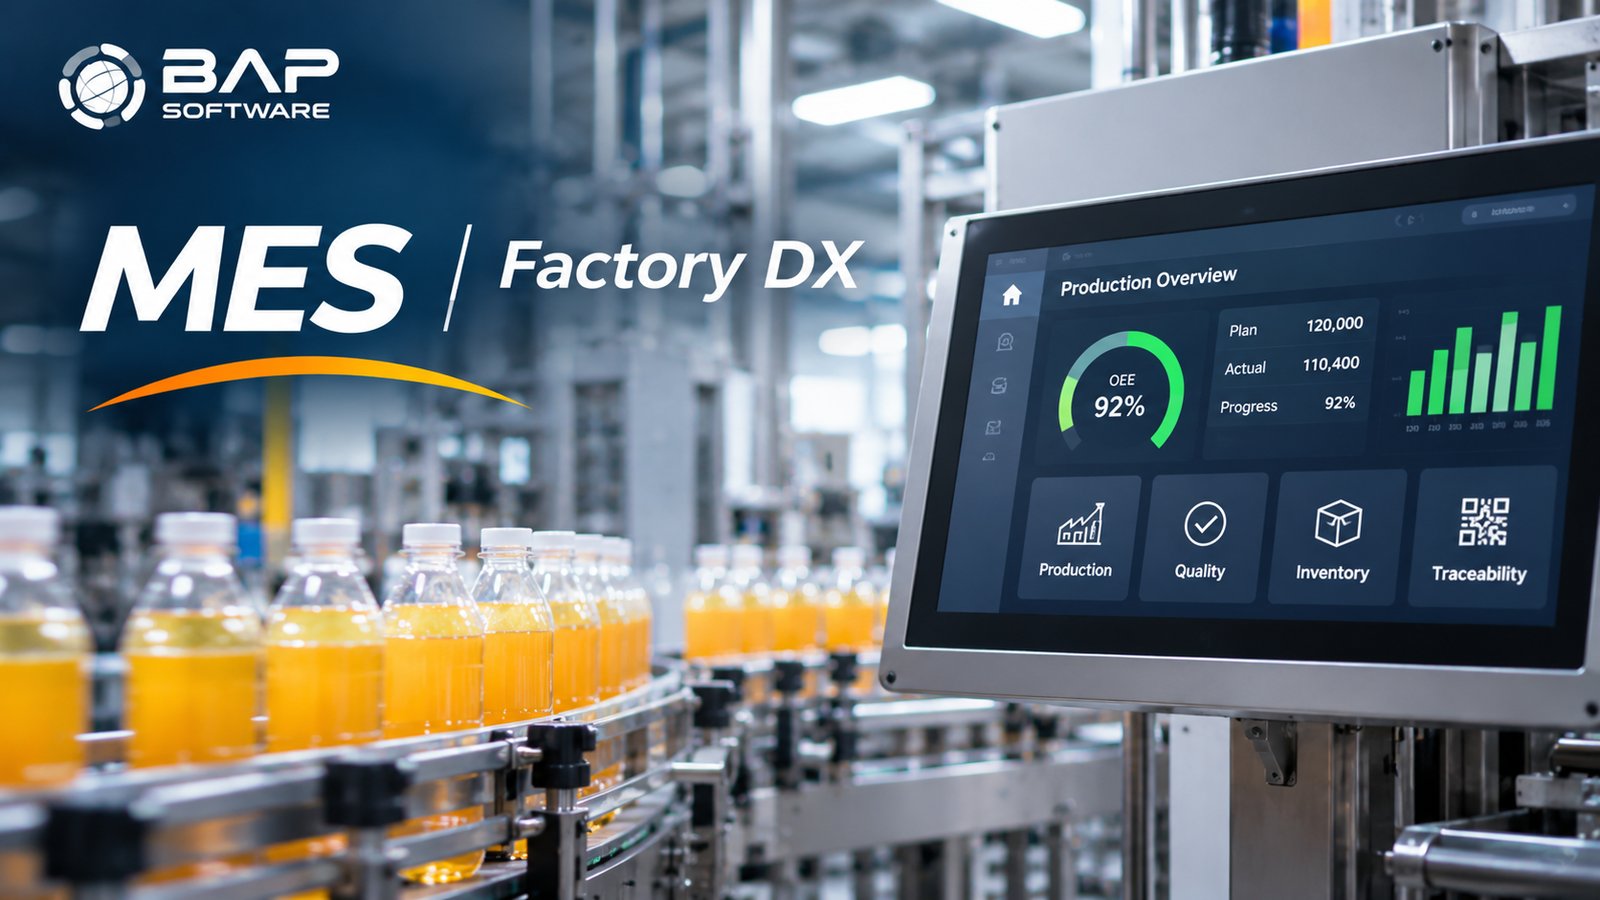
Dữ liệu thu thập có thể được sử dụng để xây dựng dashboard hiển thị OEE, thời gian dừng máy, sản lượng và trạng thái vận hành theo từng thiết bị, dây chuyền hoặc khoảng thời gian.
Nhờ đó, bộ phận quản lý sản xuất có thể theo dõi hiệu suất thiết bị và xác định những khu vực cần cải thiện.
Tích hợp dữ liệu sản xuất và chất lượng
Chỉ thu thập tín hiệu vận hành của thiết bị có thể chưa đủ để tính toán toàn bộ các thành phần của OEE.
Bằng cách tích hợp lệnh sản xuất, sản lượng thực tế và kết quả kiểm tra chất lượng được quản lý trong MES, doanh nghiệp có thể chuẩn hóa dữ liệu phục vụ tính toán Availability, Performance và Quality.
Phân tích nguyên nhân dừng máy và cải tiến liên tục
Phân loại nguyên nhân dừng máy, phân tích tần suất và tổng thời gian dừng giúp nhà máy xác định thứ tự ưu tiên cho các hoạt động cải tiến.
Việc sử dụng cùng tiêu chuẩn đo lường trước và sau khi triển khai giải pháp cũng giúp doanh nghiệp đánh giá hiệu quả của từng biện pháp cải thiện.
Triển khai dashboard không tự động làm tăng OEE. Doanh nghiệp cần phân tích tổn thất thiết bị, thực hiện các biện pháp khắc phục và liên tục đánh giá kết quả dựa trên dữ liệu sản xuất đáng tin cậy.
06. Giải pháp MES và chuyển đổi số sản xuất từ BAP
BAP hỗ trợ các doanh nghiệp sản xuất tại Nhật Bản và Việt Nam trong phát triển hệ thống MES, chuyển đổi số nhà máy và tích hợp các hệ thống quản lý hiện có.
Trong dự án dành cho một nhà máy sản xuất đồ uống tại Việt Nam, BAP đã xây dựng hệ thống quản lý sản xuất tích hợp MES, hệ thống quản lý thông tin phòng thí nghiệm (LIMS), hệ thống quản lý bảo trì thiết bị (CMMS), ERP và nền tảng phân tích dữ liệu BI.
Đối với một doanh nghiệp sản xuất ống thép Nhật Bản hoạt động tại Việt Nam, BAP đã thực hiện khảo sát quy trình sản xuất, phân tích nghiệp vụ và thiết kế hệ thống MES, bao gồm quản lý công đoạn, tồn kho bán thành phẩm, thông tin thiết bị và quản lý chất lượng.
Khi triển khai giải pháp giám sát thiết bị, doanh nghiệp cần đánh giá cấu hình máy móc hiện tại, các nguồn dữ liệu có thể khai thác và hệ thống quản lý đang sử dụng.
BAP hỗ trợ thiết kế và phát triển giải pháp thu thập dữ liệu sản xuất, dashboard giám sát và hệ thống quản lý theo yêu cầu, đồng thời xem xét khả năng tích hợp với ERP, MES và các hệ thống thiết bị hiện có.
Doanh nghiệp đang muốn giám sát hiệu suất thiết bị và trực quan hóa dữ liệu nhà máy?
Từ theo dõi thời gian dừng máy, tích hợp dữ liệu sản xuất đến phát triển MES và dashboard quản lý, BAP hỗ trợ xây dựng giải pháp phù hợp với quy trình vận hành thực tế của từng nhà máy.
Kết luận
OEE (Hiệu suất thiết bị tổng thể) là chỉ số kết hợp Availability, Performance và Quality để đánh giá hiệu quả hoạt động của thiết bị sản xuất.
Thông qua việc theo dõi OEE, doanh nghiệp có thể hiểu rõ hơn các tổn thất do dừng máy, giảm tốc độ vận hành và sản phẩm lỗi.
MES là một trong những giải pháp giúp kết nối dữ liệu vận hành thiết bị với kết quả sản xuất và thông tin chất lượng, hỗ trợ giám sát và phân tích OEE một cách nhất quán.
Mục tiêu không chỉ là tính được một tỷ lệ OEE, mà còn là xây dựng phương pháp thu thập dữ liệu đáng tin cậy, thống nhất tiêu chuẩn đo lường và duy trì quá trình cải tiến liên tục.